
「以前使用していた金型を活用して、別の成形会社に製造を依頼したい」
「金型は保有しているものの、現在は製品を製造できる設備がない」
「現在の委託先から、別の成形会社への生産移管を検討している」
このようなお悩みをお持ちではありませんか?
射出成形では、既存の金型を持ち込んで製品の製造を依頼することが可能な場合があります。
ただし、金型があれば、どの射出成形機でも製造できるというわけではありません。
金型の寸法や構造、使用する樹脂、成形機の仕様、金型の保管状態などを確認する必要があります。
この記事では、金型持込による射出成形を検討している企業のご担当者様に向けて、依頼前の確認事項や注意点、費用の考え方を解説します。
金型持込による射出成形とは?
金型持込による射出成形とは、依頼者が所有または使用権限を持つ既存の金型を成形会社へ持ち込み、その金型を使用して製品を製造する方法です。
通常、射出成形では製品形状に合わせた金型が必要になります。
新しく金型を製作する場合、製品の形状や仕様によっては相応の費用と製作期間が必要です。
一方、既存金型を再利用できれば、新規金型の製作を省略できる可能性があります。
金型持込が検討される主なケース
- 以前製造していた製品を再生産したい
- 現在の製造委託先を変更したい
- 生産数量が減少し、小ロット対応の委託先を探している
- 既存金型を活用して追加生産したい
- 成形設備の廃止に伴い、外部への製造委託を検討している
ただし、既存金型の状態や仕様によっては、改修や部品交換、追加調整が必要になる場合もあります。
金型持込で最も重要なのは成形機との適合性
金型を持ち込む際に、まず確認したいのが射出成形機との適合性です。
射出成形機には、型締力やタイバー間隔、金型取付寸法、射出能力などの違いがあります。
そのため、金型の仕様と成形機の能力を照合する必要があります。
① 型締力
型締力とは、樹脂を金型内へ射出する際に、金型が開かないように保持する力です。
必要な型締力は、製品やランナーの投影面積、成形時の樹脂圧力などによって変わります。
型締力が不足すると、金型の合わせ面が開き、バリなどの成形不良につながる可能性があります。
反対に、型締力が大きい成形機であっても、金型寸法や射出能力などの条件が合わなければ使用できません。
② 金型寸法とタイバー間隔
射出成形機には、取り付けられる金型の寸法や構造に制限があります。
特に、金型の幅・高さ・厚さと、成形機のタイバー間隔、取付盤の寸法、最小・最大型厚などの確認が必要です。
また、金型を取り付けられる場合でも、型開ストロークが不足すると、製品の取り出しに支障が生じることがあります。
既存金型を別の成形機へ移す場合は、次の項目も確認します。
ロケートリングの寸法
ロケートリングは、金型を成形機の取付盤に位置決めするための部品です。
ロケートリングの外径と成形機側の位置決め穴の寸法が適合しているかを確認します。
スプルーブッシュとノズルの適合性
成形機のノズル先端と金型のスプルーブッシュが適切に接触することも重要です。
ノズル先端の球面半径(ノズルR)やノズル穴径、スプルーブッシュ側の受け面形状・穴径などを確認します。
これらが適合していない場合、樹脂漏れや流動不良などの原因になることがあります。
金型寸法だけでなく、取付部品や接続部分の仕様も確認することが重要です。
③ 射出容量と製品重量
射出成形では、製品重量だけでなく、ランナーやスプルーを含めた1ショットあたりの樹脂量を考慮します。
成形機の射出容量に対して、必要な樹脂量が適切な範囲に収まっているかを確認します。
また、使用する樹脂の種類や成形条件によっては、射出圧力や射出速度、可塑化能力なども重要になります。
射出容量が十分であっても、必要な成形条件を満たせない場合は、安定した製造が難しくなることがあります。
④ 突き出し機構と付帯設備
成形品を金型から取り出すためのエジェクタ機構も、事前確認が必要です。
エジェクタロッドの位置や突き出しストローク、金型側の突き出し構造が、成形機に適合しているかを確認します。
また、金型の冷却回路や温調設備、配管接続なども確認項目です。
金型によっては、油圧・空圧による中子機構や特殊な電気配線、専用の温度調節装置などが必要になる場合があります。
これらの特殊機構については、当社の保有設備との適合性を個別に確認いたします。
設備構成や金型仕様によっては、対応が難しい場合があります。
金型持込時の主な技術確認項目
| 確認項目 | 主な確認内容 |
|---|---|
| 型締力 | 製品・ランナーの投影面積、想定キャビティ内圧 |
| タイバー間隔 | 金型外形寸法、搬入・取付方法 |
| 金型厚さ | 成形機の最小・最大型厚との適合 |
| 型開ストローク | 型開き量、製品取り出しスペース |
| 射出能力 | 1ショット重量、射出圧力、可塑化能力 |
| ロケートリング | 外径と成形機側位置決め穴の適合 |
| ノズル・スプルー | ノズルR、穴径、接触面の適合 |
| エジェクタ | ロッド位置、突き出し量、機構 |
| 冷却・温調 | 冷却回路、配管接続、温調器 |
| 特殊機構 | 油圧・空圧・電気設備の必要性 |
既存金型の状態を確認する
成形機に取り付けられる金型であっても、必ずしも安定した製造ができるとは限りません。
長期間使用していなかった金型や、過去に不具合が発生していた金型では、事前点検が重要です。
確認したい金型の状態
| 確認項目 | 主な確認内容 |
|---|---|
| 金型の外観 | 破損、腐食、サビの有無 |
| キャビティ・コア | 傷、摩耗、腐食など |
| スライド機構 | 作動状態、摩耗、固着 |
| エジェクタ機構 | 動作、戻り、破損の有無 |
| 冷却回路 | 詰まり、漏れ、接続仕様 |
| スプルーブッシュ | 成形機ノズルとの適合 |
| 金型の保管状態 | 防錆処理、長期保管による影響 |
金型に不具合が確認された場合
金型の状態によっては、清掃や整備、部品交換、改修などが必要になる場合があります。
当社では、金型の修理・改修が必要な場合、協力会社である金型製作会社への委託を含めて対応方法を検討いたします。
修理・改修の内容や費用、納期については、金型の状態を確認したうえで、お客様と協議いたします。
なお、金型の状態や構造によっては、修理・改修が難しい場合や、成形をお引き受けできない場合があります。
金型の安全性について
金型持込では、成形機との適合性だけでなく、金型そのものの安全性も重要です。
例えば、スライド機構の戻り不良、エジェクタ機構の干渉、金型部品の破損、冷却水漏れなどは、成形不良だけでなく、金型や成形機の損傷につながる可能性があります。
そのため、金型の取り付けや試し打ちにあたっては、可動部分や突き出し機構、冷却回路などの状態を確認します。
設備の損傷や作業上の危険が懸念される場合は、安全性を優先し、必要な点検・整備が完了するまで成形を見合わせる場合があります。
使用する樹脂と成形条件も重要
金型持込では、金型だけでなく、以前使用していた樹脂材料や成形条件の情報も重要です。
同じ形状の金型でも、使用する樹脂の種類やグレードによって、成形条件や製品の収縮特性などが異なります。
例えば、ポリプロピレン(PP)とポリスチレン(PS)では、材料特性や成形時の挙動が異なります。
そのため、過去の成形条件表は、新しい成形機で試し打ちを行う際の重要な参考資料となります。
ただし、成形機のメーカーや機種、射出性能などが異なる場合、従来の設定値をそのまま使用できるとは限りません。
実際の成形状態や製品品質を確認しながら、使用する設備に合わせて成形条件を調整する必要があります。
準備しておきたい情報
- 樹脂のメーカー・グレード
- 着色剤やマスターバッチの種類と配合率
- 成形条件表
- 製品重量とランナー重量
- 金型の取り数
- 過去の成形サイクル
- 過去に発生した成形不良や対策履歴
すべての情報が揃っていなくても相談は可能ですが、資料が多いほど初期確認を進めやすくなります。
金型持込から生産開始までの流れ
一般的には、次のような流れで検討を進めます。
製品の概要、金型の有無、希望数量、希望納期などを確認します。
既存の製品写真や金型仕様書があれば、初期検討の参考になります。
金型寸法や構造、樹脂材料、製品の品質基準などを確認します。
成形機との適合性や、必要な付帯設備についても検討します。
金型の状態、成形条件、製造数量、必要な作業などを踏まえて費用を検討します。
金型整備や試し打ちが必要な場合は、それらの費用についても確認します。
条件が整った後、金型を搬入して試し打ちを実施します。
成形品の外観や寸法、成形状態などを確認し、必要に応じて成形条件を調整します。
試し打ちの結果によっては、金型の整備や追加の条件調整、再試作などが必要になる場合があります。
これらの作業に伴う追加費用や対応範囲については、お客様と協議のうえ、進め方を決定します。
なお、追加作業が必要になった場合は、当初のお見積もりから費用が変更になることがあります。
量産に必要な品質基準や検査方法については、事前にお客様と協議します。
試し打ちの結果や品質確認の内容を踏まえ、量産への移行が可能か判断します。
金型の状態や製品の要求品質によっては、追加の金型整備・改修が必要になる場合や、量産対応が難しい場合もあります。
量産開始は、お客様と合意した品質基準や生産条件を確認したうえで進めます。
金型持込による射出成形の費用は?
金型持込による成形費用は、金型の状態や製造条件によって異なります。
既存金型を利用できれば新規金型の製作費用を省ける可能性がありますが、金型の受け入れや試し打ちなどに費用が発生する場合があります。
主な費用項目
| 費用項目 | 内容 |
|---|---|
| 金型輸送費 | 既存金型の搬出・搬入 |
| 金型点検・整備費 | 清掃、点検、必要な補修 |
| 段取り費 | 金型取付、材料準備、条件設定 |
| 試し打ち費 | 成形条件の確認、試作品製造 |
| 材料費 | 使用樹脂、着色剤など |
| 成形加工費 | 成形機の稼働、製造作業 |
| 検査・梱包費 | 品質確認、梱包など |
すべての案件で上記の費用が発生するわけではありません。
また、少量生産の場合は、製品1個あたりの加工費だけでなく、段取りや試し打ちなどの初期費用を含めて検討することが大切です。
金型持込を依頼する前に準備したい5つの情報
初めて金型持込を相談する場合は、次の5項目を整理しておくとスムーズです。
金型の寸法、重量、取り数、製作時期、保管状態など。
製品図面、写真、寸法、公差、用途、必要な品質基準など。
樹脂の種類、メーカー、グレード、着色剤の有無など。
1回あたりの発注数量、年間予定数量、継続生産の有無など。
希望納期、金型の保管場所、現在の委託先での生産状況など。
金型の所有権・使用権限についても確認する
金型を別の成形会社へ移動する場合は、金型の所有権だけでなく、搬出や使用に関する権限についても事前に確認することが重要です。
特に、次の項目を確認しておきましょう。
- 金型の所有者は誰か
- 現在の保管先から搬出できるか
- 他社での使用が契約上認められているか
- 製品図面や成形条件などの情報を新しい委託先に提供できるか
- 金型の輸送・破損・保管に関する責任分担はどうするか
金型の所有者が発注者であっても、既存の委託契約や機密保持契約などによって、金型の移動や技術情報の提供に制限がある場合があります。
トラブルを防ぐためにも、関係者間で事前に確認しておくことをおすすめします。
よくある質問(FAQ)
- 他社で使用していた金型でも成形を依頼できますか?
-
金型の仕様や状態、成形機との適合性などの条件が合えば、対応できる場合があります。まずは金型の基本情報をご相談ください。
- 金型図面がなくても相談できますか?
-
金型の写真、外形寸法、製品サンプルなどから初期相談を進められる場合があります。ただし、詳細な確認や現物点検が必要になることがあります。
- 長期間使用していない金型でも利用できますか?
-
利用できる場合がありますが、サビや腐食、可動部分の固着、冷却回路の状態などを確認する必要があります。
- 少量の追加生産にも対応できますか?
-
金型の仕様、材料、数量、段取りなどの条件によって異なります。希望数量をお知らせいただければ、対応可能性を検討します。
- 金型を持ち込めば、すぐに量産できますか?
-
必ずしもすぐに量産できるわけではありません。成形機との適合性確認、金型点検、試し打ち、品質確認などが必要になる場合があります。
まとめ-金型持込は事前確認が重要-
金型持込による射出成形は、既存の設備資産を活用し、新規金型の製作を省いて生産を再開・継続できる可能性がある方法です。
ただし、円滑に生産を開始するためには、次の点を確認することが重要です。
- 金型と射出成形機の適合性
- 金型の保管状態や摩耗・破損の有無
- 使用樹脂と成形条件
- 製品の品質基準
- 生産数量と必要な初期費用
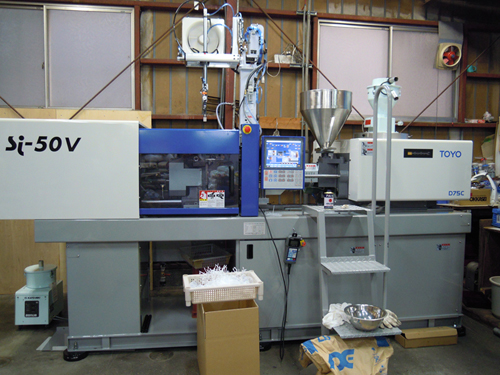
有限会社滝口製作所では、山梨県西桂町にて50t・80t・130t・180tの射出成形機を保有しています。
既存金型の活用や金型持込、生産移管について、設備との適合性や製造条件を確認しながらご相談を承っています。
「この金型で成形できるだろうか?」という段階でも、まずはお問い合わせください。
金型持込・生産移管のご相談はこちら
金型の仕様や製品の情報、希望数量などをお知らせください。
対応可能性を確認し、必要な進め方をご案内します。